Konzultace s produktem
Vaše e -mailová adresa nebude zveřejněna. Požadovaná pole jsou označena *
Procesní inženýrství
Cyklus povlakování je spíše řetězec řízených oken než jedna akce. Takto do sebe zapadá odčerpávání, odplyňování, iontové leptání, depozice a chlazení na skutečné výrobní lince, kde se tenké filmy obvykle ztrácejí.
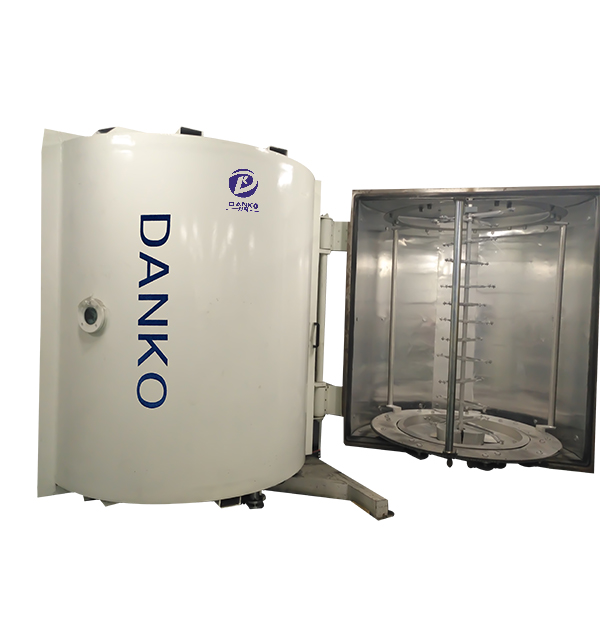
Odstraňte hardware a proces vakuového lakovacího stroje provede jednu práci: odstraní z komory vše, o co jste nepožádali, aby tam bylo, a poté nechá vybraný materiál dorazit na povrch součásti pod řízenou energií. Film, který získáte, je výsledkem tří proměnných – tlaku pozadí, energie iontů na substrátu a rychlosti a doby depozice. Každé další nastavení, od průtoku argonu po rotaci přípravku, je pouze způsob, jak tyto tři vyladit.
To je důvod, proč dva obchody mohou provozovat "stejný" PVD recept a vidět různé výsledky. Komora udržovaná na 3 x 10⁻³ Pa bez ohřevu substrátu stále nese zatížení vodní párou, která soutěží s povlakem o místa lepení. Stejná komora při 4 x 10⁻⁴ Pa po řádném vypečení se chová jako jiný stroj. Samotný tlak není číslo, na kterém záleží; poměr mezi zatížením zbytkovým plynem a rychlostí depozice je.
Cílem procesu není vakuum. Je to filtr, který rozhoduje o tom, co dalšího se smí dotknout součásti před filmem.
Většina dávkových cyklů má stejnou sekvenci, ať už stroj používá katodový oblouk, magnetronové naprašování nebo tepelné odpařování. Rozdíly leží uprostřed cyklu, ne na jeho koncích.
Bezpečnostní poznámka: nikdy nevypouštějte horkou komoru přímo do atmosféry a nikdy neobcházejte dveřní blokování, abyste ušetřili několik minut. Horká zátěž, která se setká s vlhkým vzduchem, bude oxidovat a stejná zkratka na velkém systému vystavuje operátory horkým přípravkům a pohybujícím se sestavám čerpadel.
Uprostřed cyklu se metody rozcházejí a tato volba nastavuje praktické limity pro rychlost, uniformitu a riziko defektů.
| Metoda | Pracovní tlak | Typická tloušťka filmu | Hlavní procesní riziko |
|---|---|---|---|
| Tepelné odpařování | 10⁻³–10⁻² Pa | 0,2–1 µm | Depozice v přímé viditelnosti a slabé krytí na složitých tvarech |
| Katodický oblouk | 5 x 10⁻² – 5 x 10⁻¹ Pa | 1–5 µm | Makročástice a kapičky přistávající uvnitř filmu |
| Magnetronové naprašování | 0,1–1 Pa | 0,5–3 µm | Pomalá rychlost a reaktivní cíl otravy |
| DLC / plazmou asistované CVD | 0,1–1 Pa with hydrocarbon gas | 1–3 µm | Vysoké napětí filmu a přilnavost na ocelových podkladech |
Dekorativní čára pronásledující barevnou konzistenci se obvykle usadí na víceobloukovém nanášení, zatímco optická filtrační čára nemůže oblouk používat vůbec, protože jediná kapka ničí souvrství vrstev. Výběr procesu je tedy obchodem mezi rychlostí, kvalitou povrchu a geometrií dílů v přípravku.
Posun procesu je zřídka dramatický. Plíží se to. Stroj, který zaznamená stejných osm hodnot při každém běhu, může obvykle vysledovat defekt zpět k jeho původu během jedné nebo dvou dávek namísto jednoho nebo dvou týdnů.
Praktická tolerance: na mnoha dekorativních linkách je kolísání pracovního tlaku plus nebo minus deset procent v hotovém dílu neviditelné, zatímco pokles předpětí o 20 V posune barvu filmu TiN natolik, že zákazník dávku odmítne. Rozhodněte podle filmu, které hodnoty způsobí poplach a které pouze záznamový řádek.
Většina defektů povlaku jsou defekty procesu spíše než defekty zařízení a objevují se na předvídatelných místech.
Sledujte vzor, ne část: jeden odmítnutý kus je obvykle manipulační poškození. Stejná závada objevující se na stejné pozici přípravku, šarži po šarži, je znakem komory – průtok plynu, stav štítu nebo rotace – a dodatečné čištění to nevyřeší.
Část rozhoduje více o receptuře než stroj. Tři skupiny pokrývají většinu výrobních požadavků a každá z nich posouvá proces jiným směrem.
Řezné nástroje, tvářecí nástroje a součásti převodovky potřebují 1–5 µm tvrdého nitridu nebo filmu na bázi uhlíku a teplotu substrátu dostatečně vysokou k vytvoření metalurgického spojení. Cykly jsou dlouhé, testování přilnavosti je nesmlouvavé a vyhrazená platforma pro tvrdé povlaky je obvykle ekonomičtější než úprava dekorativního stroje.
Reflektory a kryty žárovek kombinují základní nátěr, hliníkovou reflexní vrstvu a ochranný vrchní nátěr. Na základním laku záleží stejně jako na kovu, protože skrývá stopy po formování, které by jinak prosvítaly zrcadlovým povrchem. Kola, ozdobné lišty a odznaky se řídí stejnou logikou, přičemž hlavním kritériem přijetí je konzistence barev.
Kování, nádobí, řemínky na hodinky a dveřní kování žijí nebo umírají na opakovatelnosti barev, jednotnosti na leštěných površích a stále více na výkonu proti otiskům prstů. Naprašování poskytuje přesnější kontrolu nad barvou a tloušťkou než nanášení obloukem, za cenu pomalejšího cyklu a pečlivější údržby cíle.
Odčerpávání a odplyňování může spotřebovat 30–50 procent dávkového cyklu a depozice často trvá méně než polovinu času na hodinách. Tento poměr vysvětluje, proč konstrukce přípravku, hustota zatížení a rychlost čerpání hýbou náklady na součást více než marginálním nárůstem rychlosti nanášení. Když se čas cyklu stane omezením, poctivými možnostmi jsou větší komora, pozice druhé dávky nebo kontinuální inline systém pro díly, se kterými lze manipulovat v jedné orientaci.
Provozní náklady se také skrývají v práci, kterou nikdo neplánuje: výměny oleje v čerpadlech, výměna a využití terče, prostoje při čištění štítů a výkon čerpaný difuzními čerpadly, která zůstávají mezi směnami horká. Stroj, který je technicky schopný, ale vyžaduje týdenní mechanické zásahy, jen zřídka poskytuje nejnižší náklady na potažený díl. To je praktický argument pro měření zařízení proti vaší vlastní směsi dílů a velikosti šarže, jak je popsáno v této příručce jak si vybrat PVD vakuový lakovací stroj , před porovnáním hlavních sazeb depozice.
Zralý proces lakování je nudný v tom nejlepším slova smyslu. Základní tlak se vrátí na stejnou hodnotu za stejnou dobu, barevné údaje zůstávají v úzkém pásmu napříč směnami a intervaly údržby jsou předvídatelné, spíše než reaktivní.
Pro výrobce specifikující novou kapacitu to znamená nákup zdokumentovaného procesního okna spíše než komory s cílem uvnitř. PVD vakuové lakovací systémy by mělo být posuzováno podle toho, jak opakovatelně udržují tlak, předpětí a teplotu po celý den výroby, protože tato tři čísla jsou to, co si film skutečně pamatuje.
Známky, že proces je pod kontrolou: odmítá shluk kolem manipulace spíše než pozice v komorách, nový operátor může postupovat podle receptu bez hrdinství a první přijatelná část směny vypadá jako poslední z předchozí směny.
Vaše e -mailová adresa nebude zveřejněna. Požadovaná pole jsou označena *
Tel: +86-13486478562
FAX: +86-574-62496601
E -mail: [email protected]
Address: Č. 79 West Jinniu Road, Yuyao, Ningbo City, Zhejiang Provice, Čína