Konzultace s produktem
Vaše e -mailová adresa nebude zveřejněna. Požadovaná pole jsou označena *
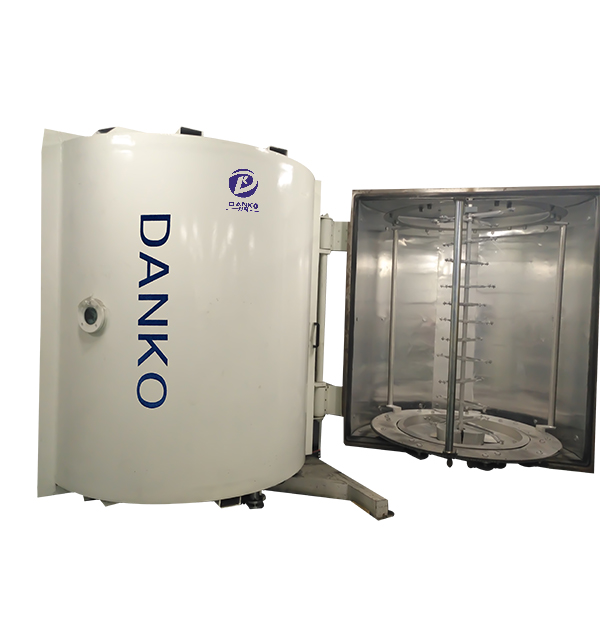
DLC Coating Machine: Co ukládá a jak to určit
Uhlík podobný diamantu není povlak, který objednáváte po kilogramech. Je to proces ukládání, který zadáváte, a komora je pouze jednou proměnnou v této rovnici.
V nástrojárně, která provozuje 40 000 kalených razníků měsíčně, se každé čtvrtletí setkává se stejným vzorem: řezné hrany se vyleští, otřepy rostou a operátor lisu začne vylamovat. Když někdo konečně položí deník údržby vedle faktury za nářadí, dojde jen zřídka k závěru, že nástrojová ocel byla špatná. Povrch byl. A DLC lakovací stroj existuje pro upevnění tohoto povrchu uhlíkovou fólií o tloušťce několika mikrometrů, přičemž určení jednoho se netýká spíše velikosti komory než toho, jakou trasu ukládání mohou vaše díly, vaše tolerance a váš výrobní rytmus skutečně přežít.
DLC znamená diamant podobný uhlíku, ale název převyšuje jednoduchost. To, co se v komoře ukládá, je amorfní uhlíkový film, jehož chování pochází z poměru vazeb sp2, které jsou podobné grafitu, a vazeb sp3, které jsou podobné diamantu, plus jakýkoli vodík nebo kov, do kterého je záměrně legován. Tento poměr je procesní proměnná, nikoli položka katalogu. Dva stroje, na kterých běží „DLC“, mohou produkovat filmy, které se v kluzném kontaktu nechovají stejně.
Hydrogenovaný DLC, obvykle psaný a-C:H, se ukládá z uhlovodíkového plynu a typicky přistává mezi 15 a 30 GPa. Bezvodíkový čtyřstěnný uhlík, ta-C, vychází z grafitové katody a běží výše, běžně 40 GPa a více. Pro srovnání, tvrdý chrom se pohybuje v blízkosti 8 až 10 GPa a koeficient kluzného tření za sucha u DLC se pohybuje mezi zhruba 0,05 a 0,2 oproti zhruba 0,5 pro chrom. Tato dvě čísla jsou důvodem, proč potažená raznice přežije nepotaženou o hranici, kterou si zákazník všimne v kalendáři údržby.
Tloušťka je místo, kde je optimismus drahý. Pod asi 0,5 mikrometru se životnost opotřebení zhroutí. Nad zhruba 5 mikrometry začíná vítězit vnitřní tlakové napětí a fólie se delaminuje do vloček, které vypadají jako výrobní vada, ale ve skutečnosti jde o procesní rozhodnutí učiněné měsíce dříve. Produkční DLC se běžně pohybuje mezi 1 a 4 mikrometry, a proto si stejnoměrnost tloušťky v celé dávce zaslouží vaši pozornost více než údaj o maximální tvrdosti vytištěný v brožuře.
Většina DLC lakovacích strojů na trhu sleduje jednu ze čtyř cest. Rozdíly se projevují v dosažitelné tvrdosti, teplotě substrátu a shovívavosti procesu, když má součást obtížnou geometrii nebo úzkou rozměrovou toleranci.
| Trasa | Zdroj uhlíku | Teplota substrátu | Rozsah tvrdosti | Kde si vydělává na udržení |
|---|---|---|---|---|
| PECVD (a-C:H) | Uhlovodíkový plyn | 150 až 250 C | 15 až 30 GPa | Nástroje, formy, žáruvzdorná ocel |
| Naprašování z grafitu | Pevný grafitový terč | 150 až 300 C | 10 až 25 GPa | Přesné díly, nízkonapěťové fólie |
| Katodický oblouk (ta-C) | Grafitová katoda | 100 až 200 C | 40 až 80 GPa | Řezné nástroje, kontakty s vysokým opotřebením |
| Hybridní oblouk plus naprašování | Grafit plus kovové terče | 150 až 250 C | 15 až 40 GPa | Dopované DLC pro automobilové a posuvné díly |
Volba trasy se obvykle řídí dvěma omezeními: maximální teplotou, kterou váš substrát snese, a tím, zda potřebujete hladší nebo tvrdší film. Kalená ložisková dráha při 60 HRC a tenký hliníkový držák nesdílejí stejný tepelný rozpočet. Stejnou filmovou chemii lze přizpůsobit napříč ocelové, karbidové a hliníkové substráty úpravou předpětí a přidáním kovové mezivrstvy, což je důvod, proč je návrh rozhraní diskutován stejně pečlivě jako samotná uhlíková vrstva.
Specifikace je dokument vyjednávání. To jsou hodnoty, které stojí za to si písemně vymezit, protože každá z nich se vztahuje k penězům v dílně.
Povlak, který projde testem tvrdosti, ale neprojde testem poškrábání, není tvrdý povlak. Jde o opožděnou reklamaci na součást, která již byla odeslána.
Tvrdost je nejsnáze citovatelný údaj a sám o sobě nejméně vypovídající. Fólie 45 GPa, která se po 2 000 úhozech odloupne, je horší než fólie 20 GPa, která vydrží 200 000. Přejímací zkoušky by proto měly kombinovat tvrdost s poškrábáním, kontrolou adheze podle Rockwella a skutečnou zkouškou opotřebení na skutečné geometrii součásti.
Samotná komora zabírá méně místa než infrastruktura kolem ní. Středně velký DLC systém zabírá asi 15 až 30 metrů čtverečních včetně čerpací jednotky, napájecích zdrojů a chladiče, ale praktický půdorys zahrnuje také nakládací a vykládací plochu, stěnu pro skladování příslušenství a čisticí stanice. Tyto čistící stanice jsou obvykle skutečným úzkým hrdlem, nikoli nanášečem.
Základní tlak, pracovní tlak a čistota plynu jsou procesní proměnné, nikoli triviálnosti údržby. Komora, která pomalu dosáhne 5 x 10⁻⁴ Pa, bude stále potahovat díly, ale zbytková vodní pára změní obsah vodíku ve filmu a šarže se odkloní od vašeho kvalifikovaného receptu.
Příprava dílu je nejčastější příčinou reklamací DLC. Otisky prstů, zbytky řezné kapaliny a vrstvy oxidů přežívají plazmové leptání častěji, než kdokoli očekává. Pokud váš proces nemá před nanášecím zařízením žádnou řízenou čisticí linku, rozpočítejte si na jednu. Stojí to zlomek stroje a zabraňuje většině poruch adheze, které jsou obviňovány ze stroje.
DLC je tenký film, nikoli metoda opravy. Pokud matrice již ztratila 50 mikrometrů materiálu opotřebením, potažení neobnoví rozměr a potažení přebroušeného povrchu nesprávnou povrchovou úpravou způsobí selhání přilnavosti během několika dní.
O konfiguraci rozhoduje více substrát než povlak. Tři široké skupiny pokrývají většinu kupujících a výrobce jako např výrobce vakuového lakovacího zařízení PVD a DLC se obvykle zeptá, který z nich představuje váš objem výroby, než uvede komoru.
Čelní frézy, vrtáky, závitníky, razníky a tvářecí nástroje všechny těží z tvrdé uhlíkové vrstvy s nízkým třením, ale vyžadují vysokou přilnavost a na karbid pečlivou mezivrstvu pro omezení difúze kobaltu. V tomto segmentu dominují stroje s katodickým obloukem, protože tvrdost ta-C přežije přerušované řezné zatížení, které láme měkčí filmy. Příprava poloměru hrany je důležitá stejně jako povlak: ostrá, neleštěná hrana koncentruje napětí a brzy selže.
Chirurgické čepele, rašple a endoskopické komponenty potřebují film, který zůstává tvrdý, kluzný a chemicky stabilní opakovanou sterilizací. Nízkoteplotní PECVD cesty jsou obvykle vhodné, protože mnoho přístrojových slitin nemůže tolerovat povrchové teploty, které obloukový proces vytváří.
Součásti vstřikovačů paliva, zdvihátka, pístní kroužky, ozubená kola a ložiska používají dopované DLC ke snížení tření beze změny tvrdosti základního kovu. Tyto díly mají obvykle velký objem a mají konzistentní geometrii, takže nosnost a doba cyklu mají větší váhu než flexibilita procesu.
Požádejte je písemně a odpovědi si uschovejte jako přílohu objednávky. Odpovědi vám řeknou více o dodavateli než jakákoliv prohlídka továrny.
Nejdražší doložka ve smlouvě o nátěrovém zařízení je vágním kritériem přijetí. Definujte část vzorku, zkušební metodu a práh úspěšnosti před zaplacením zálohy, nikoli po instalaci komory.
Potahovací stroj DLC zřídka dosáhne jmenovitého výkonu v prvním týdnu. První měsíc obvykle jde o stanovení parametrů čištění, potvrzení kroku leptání a nalezení předpětí, které poskytuje přijatelnou přilnavost na každé z vašich hlavních geometrií součásti. Počítejte s nátěrem vzorků, které nikdy neopustí budovu, a očekávejte, že procesní inženýr stráví více času přípravou povrchu než nastavením depozice.
Nejužitečnější věc, kterou můžete před dodáním udělat, je poslat výrobní díly spíše než vyleštěné testovací kupony. Leštěný kupon projde téměř jakýmkoliv testem přilnavosti. Opotřebovaný průbojník s původním tepelným zpracováním a skutečným rádiusem břitu vám napoví, co vlastně stroj umí na dílech, které za to platí.
Realistický postup: 30 procent jmenovitého výkonu v prvním měsíci, 60 procent ve druhém měsíci a plná výroba ve třetím měsíci, s dokumentovanou kontrolou tloušťky a přilnavosti zaznamenanou v každé fázi.
Výběr DLC lakovacího stroje spočívá ve třech otázkách: jaký film vaše díly potřebují, jakou teplotu vydrží a jakou opakovatelnost vaši zákazníci přijmou. Odpovězte na ně a konfigurace proběhne téměř automaticky. Přeskočte je a komora se stane velmi nákladným způsobem výroby výmětů s lesklým povrchem. Výrobci, kteří mají toto právo, nekupují největší systém v katalogu. Kupují ten, jehož procesní okno odpovídá dílům, které již umí dobře vyrobit.
Vaše e -mailová adresa nebude zveřejněna. Požadovaná pole jsou označena *
Tel: +86-13486478562
FAX: +86-574-62496601
E -mail: [email protected]
Address: Č. 79 West Jinniu Road, Yuyao, Ningbo City, Zhejiang Provice, Čína